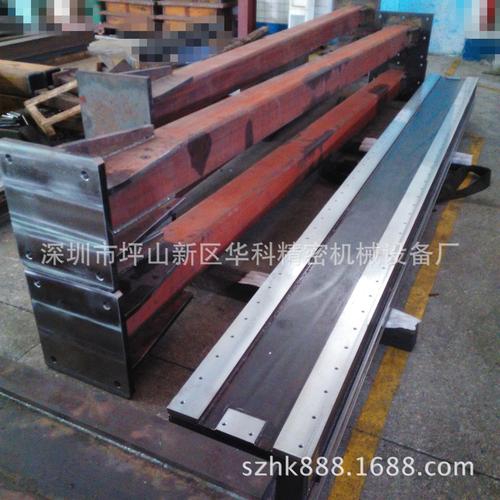
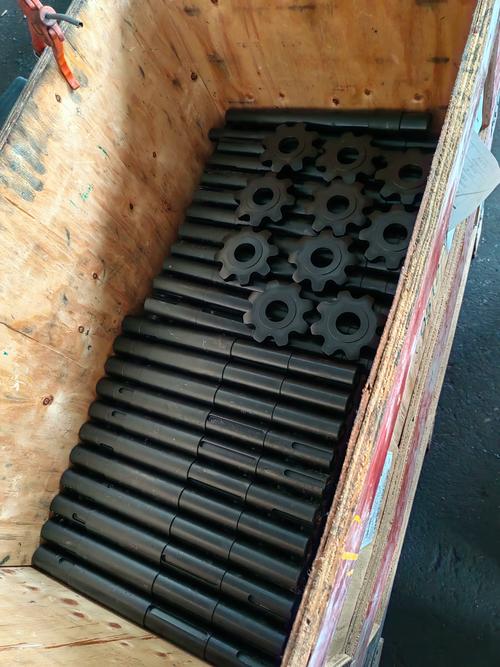
机械零件铝型材配件加工要关注的核心方向

铝型材因其轻量化、耐腐蚀、易加工和可塑性强的特点,在机械零件、自动化框架及工业配件中得到广泛应用。将铝型材转化为高精度的机械零件或配件,并非简单的切割与打孔,而是需要系统性地关注多个技术与管理方向。本文从材料、工艺、精度、表面处理及质量控制五个维度,梳理机械零件铝型材配件加工时应重点把握的要素,为相关从业者提供参考。
一、材料选型与状态控制
铝型材的牌号与热处理状态直接影响零件的强度、硬度和切削性能。机械零件常选用6061、6063、7075等合金。其中6061综合性能好,适合承载结构件;6063表面质量优,多用于外观或框架;7075强度高,但切削难度大,需考虑刀具磨损。加工前必须确认型材的供应状态(如T5、T6),因为不同状态下的内应力、硬度差异会导致加工变形与尺寸稳定性变化。若需去应力处理,应在粗加工前进行,避免后续变形超差。
二、挤压型材的截面适配与余量设计
标准铝型材截面多样,但直接用作机械零件时往往需要二次加工。关注点包括:型材壁厚是否满足螺纹连接或承力需求;闭口截面内部毛刺的去除难度;后续铣削面与挤压面的接刀配合。设计配件时,应尽量利用型材原有基准面,减少装夹次数。对于尺寸要求严格的功能面,建议预留0.3~0.5mm加工余量,通过精铣或磨削达到公差。
三、切削加工与变形抑制
铝材切削性良好,但熔点低、塑性大,易产生积屑瘤和粘刀。加工时应关注:选用锋利的刀具(如金刚石涂层或非涂层硬质合金)、高转速大前角、充裕的冷却润滑方式。对于薄壁或长条形配件,需合理规划走刀路径,避免因切削力与残余应力导致弯扭变形。采用对称去料、分层铣削、低温冷却等手段可有效提升尺寸一致性。
四、螺纹与连接结构的可靠性
机械零件铝型材配件常涉及螺栓连接。在铝材上攻丝时,螺纹强度低于钢件,应优先采用钢丝螺套或压铆螺母,以提升反复拆装和使用寿命。攻丝底孔直径需按标准增大规定量,防止丝锥折断。对于需要高锁紧力的部位,可选用粗牙或梯形螺纹,并控制螺纹深度不小于1.5倍公称直径。搭配使用弹簧垫圈或螺纹锁固胶,能进一步防松。
五、表面处理与装配公差匹配
铝型材的自然氧化膜较薄,加工后的配件常需阳极氧化、喷砂、电泳或喷涂,以提升耐磨、耐蚀与外观质感。表面处理会带来膜厚变化(阳极氧化可达10~25μm),对于精密配合面、导轨面或轴承孔,应在图纸标注中预留膜厚余量,或采用遮蔽保护。装配时还需考虑铝材与钢材等异种金属接触时的电偶腐蚀,可通过绝缘垫片或涂层隔离。
六、检测与批次一致性管理
铝型材批次间的化学成分与挤压冷却速度波动,可能造成加工性能微小差异。对高精度配件应制定首件检验项目:尺寸公差、形位公差、螺纹通止规、硬度抽检等。如果用于批量机械零件,建议与挤压供应商锁定铝合金炉号及均质工艺,并配备光谱仪或硬度计进行入厂复验,从而保持生产过程的稳定受控。
机械零件铝型材配件加工并非单一工序问题,而是涵盖原材料检验、余量规划、切削参数、连接设计、表面防护和成品检测的系统工程。只1有在各环节提前布局控制要点,才能保证铝型材机械零件兼具轻量化优势与设计要求精度,满足工业自动化与机械设备长期运行的可靠性需要。
如若转载,请注明出处:http://www.xyjlgm.com/product/7.html
更新时间:2026-10-15 20:01:02